咨询采购热线:13512278084
天津市宁拓金属制品有限公司
天津市宁拓金属制品有限公司
天津市宁拓金属制品有限公司
静电喷涂的固化时间是多少?全面解析关键因素
发布时间:2026-07-30        浏览次数:18

前言

在工业涂装领域,静电喷涂技术以其高效、均匀和环保的特性广受欢迎。然而,许多从业者常常面临一个核心问题:静电喷涂的固化时间究竟是多少? 这个看似简单的问题,答案却并非一成不变。本文将深入解析固化时间的关键影响因素,帮助您精准掌控涂装工艺,提升产品质量与生产效率。
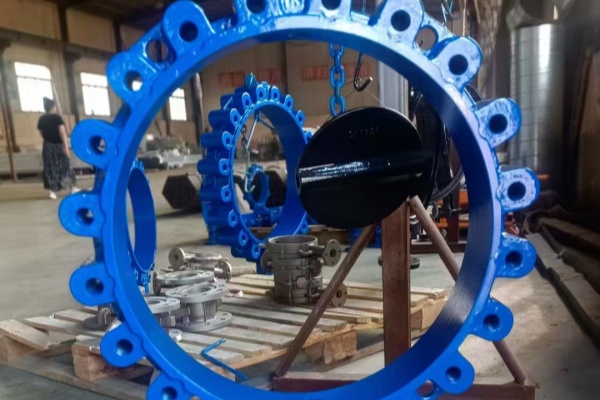
静电喷涂的固化时间是多少?全面解析关键因素

固化时间:一个动态的工艺参数

静电喷涂的固化时间并非固定值,它主要取决于所使用的涂料类型、固化条件以及涂层要求。一般来说,固化过程可分为表干实干两个阶段。

表干时间通常较短,在常温(25°C)下,许多涂料在静电喷涂后10-30分钟内表面即可触摸不粘手。而完全固化(实干)所需的时间则差异显著,可能从几小时到数天不等。

影响固化时间的关键因素

  1. 涂料类型:这是决定性因素。

    • 粉末涂料:需在180-200°C的烘烤温度下,固化10-20分钟。这是目前静电喷涂中最常见、最环保的选项之一。
    • 溶剂型/水性涂料:固化机制多样。常温自干型可能需要数小时至24小时才能完全固化;若采用烘烤加速,80-150°C下20-60分钟是常见范围。
  2. 固化条件

    • 温度:是影响固化速度最显著的变量。根据阿伦尼乌斯公式,温度每升高10°C,化学反应速率约提升一倍。因此,精准控制烘道温度是缩短工时的关键
    • 涂层厚度:涂层越厚,内部完全固化所需时间越长。静电喷涂虽能提供均匀膜厚,但仍需根据工艺规范操作。
  3. 材料与环境

    • 不同金属底材的导热性会影响升温速度。
    • 环境湿度较高时,尤其对于水性涂料,可能会延长固化时间。

案例分析:生产线的效率优化

某家电制造商使用静电粉末喷涂生产线为金属面板涂装。最初设定固化温度为200°C、时间15分钟。后经工艺试验发现,在确保涂层性能(附着力、硬度)完全达标的前提下,将温度精准提升至205°C,可将固化时间优化至12分钟。这一调整使整条生产线的节拍加快,在不增加设备的情况下,日产能提升了约15%。这个案例说明,通过科学的工艺验证找到最短的必要固化时间,能直接带来可观的经济效益。

如何确定最佳固化时间?

盲目缩短时间可能导致涂层固化不足,引发附着力差、不耐磨、易锈蚀等问题;而过长的固化则浪费能源、降低效率。建议采取以下步骤:

  1. 严格遵循涂料供应商提供的技术数据表(TDS),以其推荐的温度和时间作为基准。
  2. 在实际生产环境中进行工艺验证,通过测试涂层的附着力、硬度、耐冲击性等关键指标来确定最优参数。
  3. 利用现代烘烤设备的温度曲线跟踪仪,确保工件在固化炉内实际达到所需的温度与时间。

掌握静电喷涂的固化时间,本质上是掌握材料科学与工艺控制的平衡艺术。通过理解上述因素并进行精细化管理,您将能显著提升涂装品质与运营效率。