咨询采购热线:13512278084
在表面处理领域,静电粉末喷涂以其高效、环保、涂层质量优异等特点,成为众多行业的首选工艺。然而,要获得理想涂层,关键在于精准控制一系列核心工艺参数。本文将系统解析影响静电粉末喷涂质量的关键参数,助您优化生产流程。
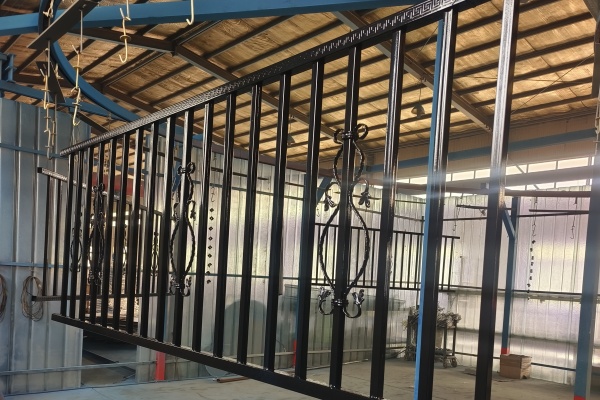
静电粉末喷涂的基本原理是利用高压静电使粉末带电,吸附于接地工件表面,再经加热固化形成涂层。其质量直接受到以下几类参数的综合影响:
首先,电压与电流是静电吸附力的核心。电压通常控制在60-90kV,过高易产生反电离现象,导致涂层出现针孔;过低则上粉率不足。电流则需匹配粉末特性,确保稳定带电。
其次,粉末特性至关重要。粉末的粒度分布直接影响涂层平整度与上粉效率,常用范围在30-50μm。树脂与颜料比例则决定了涂层光泽、机械性能及耐候性。
第三,喷涂环境与设备参数不容忽视。供粉气压影响出粉均匀性,一般在0.1-0.3MPa;雾化气压则调控粉末雾化状态。喷枪与工件的距离通常保持在150-300mm,距离不当易造成涂层厚薄不均。此外,烘烤温度与时间必须严格遵循粉末固化曲线,确保涂层完全交联。
以某家电企业生产线为例,通过将喷涂电压从80kV优化至70kV,并调整喷枪距离至200mm,其产品涂层橘皮现象减少30%,同时粉末利用率提升了15%,显著降低了生产成本。
综上所述,掌握并优化静电粉末喷涂的电压电流、粉末特性、设备及环境参数,是获得高品质涂层的必由之路。在实际生产中,建议进行系统的参数实验,建立适合自身产品的工艺窗口。